设备小型化是长期趋势,连接器跟着变小。但"更小"不是免费的——密度、散热、维修性这三方面都要付出代价。理解这些代价,才能判断小型化是否值得。
代价一:载流密度上升
同样的外壳尺寸,芯数增加意味着每根接触件分到的空间减少,截面积减少,载流能力下降。这是几何约束,绕不过去。
具体数字:接触件截面积减半,载流能力大约降到原来的百分之六十(不是一半,因为散热条件也有变化)。所以高密度连接器的单芯载流普遍在1到3安培,而常规圆形连接器可以做到十几安培。
应对办法有两条:一是电源和信号分开——电源用专门的大电流连接器,信号用高密度连接器。二是多芯并联——把几根芯并联起来走大电流。
第二条要注意电流分配的均匀性。并联的各芯接触电阻如果差异大,电流会偏向电阻小的那一芯,造成局部过载。所以并联时要保证各芯的一致性,并且留足够余量。
代价二:散热条件恶化
小型化之后,热量更集中、散热面积更小。同样总功率下,温升更高。
散热路径也变差了:接触件密集排列,彼此遮挡,热量不容易传到外壳;绝缘体填充在接触件之间,导热系数低;外壳与空气的接触面积随尺寸缩小而减小。
应对办法:一是降低单芯电流,二是改善外部散热条件(加散热片、强制风冷、金属外壳导热到机壳),三是选导热性能更好的绝缘材料(有些特种塑料的导热系数是普通的几倍,但成本高)。
实践中最有效的是第二条——把热量导到设备机壳上,用机壳作为散热器。这要求连接器与机壳之间有良好的热接触,安装面上可以加导热垫。
代价三:维修性下降
这一项最容易被低估。小型化之后:
接触件更细,退针操作难度大,容易损坏。常规连接器用退针工具可以轻松换芯,微矩形连接器要换一芯,可能把相邻三芯一起弄坏。
焊接难度上升。间距从2.54毫米降到1.27毫米甚至更小,手工焊接基本不可能,必须用回流焊。返修要有专用工装。
检查难度上升。焊点太小,目视检查困难,需要放大设备或者自动光学检测。
操作空间不足。手和工具伸不进去,插拔困难。
怎么权衡
判断是否要小型化,我们建议问三个问题:
第一,这个连接器在整个生命周期内需要维修几次?如果装好就不动,维修性可以让位。如果需要现场维修,就要为维修留出空间和工装预算。
第二,电流密度是多少?如果单芯电流超过3安培,小型化的代价会很明显,不如用分开的方案。
第三,有没有散热条件?密闭、无风冷的环境下,高密度连接器的温升很难控制。
三个问题里,第一个最关键。很多小型化项目失败,不是因为电气性能不够,而是因为装好之后没法维护,一出问题就要整体更换模块。
一个折中思路
我们给客户的常见建议是:分级小型化。真正需要小型化的只有核心模块——比如可更换的信号处理板。电源、接口、维护频繁的部分保持常规尺寸。
这样整体体积增加不多,但保留了可维护性。实际项目中这个方案接受度很高。
另一个思路是模块化:把高密度连接器装在一个可整体更换的小模块上,模块与主板之间用一个常规尺寸的接口连接。这样高密度部分的维修变成"换模块",避开了现场退针的难题。
选型时的确认项
小型化连接器选型,除了常规参数,还要确认:单芯电流和总功率、散热条件、维修频次和方式、焊接工艺能力(是否有回流焊和返修台)、操作空间。
其中焊接工艺能力这一条经常被忽略——买了微间距连接器,产线没有回流焊设备,只能手工焊,良率极低。所以选型前要确认产线能力。
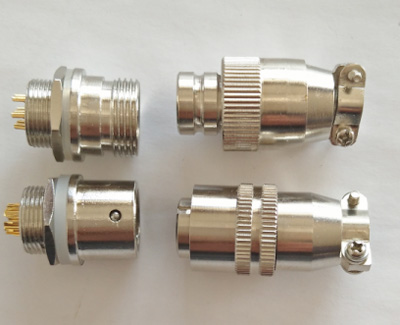
YS细小直插式圆形连接器适合空间受限且芯数不多的场合,J63A系列矩形电连接器面向高密度信号应用。选型时把维修方式告诉我们,可以评估可行性。
 QQ客服