工业自动化现场的环境比办公室复杂得多。我们在多个产线项目上做过的调研,归纳出对连接器影响最大的四个因素:切削液、金属粉尘、清洗作业、电磁干扰。
挑战一:切削液
机加工产线普遍使用切削液,它形成油雾弥漫在空气中,会沉降在连接器表面并渗透进去。切削液的成分复杂——基础油、乳化剂、极压添加剂、防腐剂,不同厂家的配方差别很大。
对连接器的影响有两方面:一是对密封件的侵蚀,二是对绝缘材料的溶胀。
密封件方面,丁腈橡胶耐矿物油好,但对某些合成切削液(特别是含酯类的)耐受性差,会溶胀或者硬化。氟橡胶耐化学性好但成本高、低温性能差。三元乙丙耐水基切削液但不耐油。所以选择前要明确切削液的类型——矿物油基、半合成、全合成,三种对应的材料不同。
我们的做法是让客户提供切削液的型号或者安全技术说明书(MSDS),对照成分表选材。没有这个信息就只能做浸泡试验——把候选材料泡在实际使用的切削液里,在 elevated 温度下加速,测重量变化、硬度变化和体积变化。
绝缘材料方面,多数工程塑料对切削液的耐受性尚可,但要注意应力开裂——在有内应力的部位接触切削液,可能引发裂纹。所以注塑件的内应力要控制,装配时的装配应力也要控制。
挑战二:金属粉尘
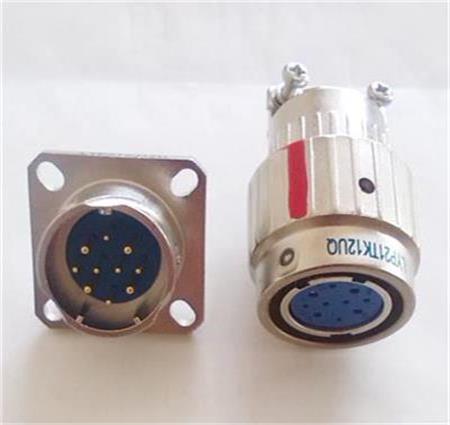
打磨、切割、机加工产生的金属粉尘是导电的。它进入连接器会造成两类问题:一是降低绝缘电阻,二是造成短路。
粉尘进入的路径主要是配合面和线缆入口。防护办法有:提高防护等级(IP65以上)、配防尘盖(不插合时必须盖)、线缆入口做密封。
还有一个隐蔽的问题:粉尘会在插拔时进入接触区,磨损镀层,加速接触件劣化。所以粉尘环境下的连接器,插拔寿命要打折——按标称寿命的一半做更换计划。
粉尘环境还要注意清洁方式。用压缩空气吹是常见做法,但高压气流会把粉尘吹进密封件内部。建议用吸尘或者湿擦,不要用高压气枪直吹连接器。
挑战三:清洗作业
食品、制药、部分电子产线要求定期清洗,方式是高压水或者化学清洗剂。这对连接器的防护等级是硬考验。
IP67针对的是短时浸水,不是高压喷射。高压水射流的冲击力远大于静水压力,而且水会从各种缝隙钻进去。所以有清洗作业的场合要按IP69K或者IP6K9K选型——这个等级专门针对高压热水喷射。
达到这个等级的连接器,密封结构、壳体强度、表面光洁度都要专门设计。表面要光滑易清洁、不能有藏污的凹槽、材料要耐清洗剂。
另外,清洗后的干燥也很重要。连接器表面如果长期有积水,会加速密封件老化和金属腐蚀。设计时要避免积水结构。
挑战四:电磁干扰
产线上的变频器、伺服驱动、焊接设备都是强干扰源。它们产生的高频噪声会通过传导和辐射两种方式影响信号。
连接器的应对是屏蔽。前面写过360度端接的原理,这里补充几点产线上的实践:
第一,屏蔽电缆的屏蔽层要在两端都做360度端接,不能一端端接一端悬空(这种做法在低频下可以,高频下不行)。
第二,屏蔽层不能作为信号回流路径。差分信号用双绞线,同轴信号用同轴结构。
第三,信号线与动力线分开走线。间距至少二十厘米,交叉时垂直交叉。这一点是布线层面的,但对EMC的影响往往比连接器本身更大。
第四,接地要按规范做。产线的接地体系通常是TN-S或者TN-C-S,屏蔽层的接地方式要与体系匹配。接错地会引入地环路干扰。
选型建议
针对这四个挑战,我们的选型建议是:明确切削液成分后选密封件材质;粉尘环境用IP65以上并配防尘盖;有清洗作业的按IP69K选型;信号线一律用屏蔽电缆并做360度端接,动力线与信号线分开敷设。
另外建议做现场调研——在选型之前到实际使用环境看一次,比看规格书有效得多。我们做配套项目时,条件允许都会去现场,常常能看到客户没提到的因素。
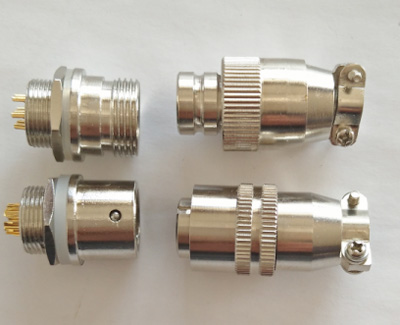
YS细小直插式圆形连接器适合空间受限的产线设备,Y2M工业级圆形电连接器覆盖一般工业现场需求。把现场环境因素列出来,我们可以针对性配置。
 QQ客服